


Kalite
Kabòn tiyo asye san pwoblèm (CS SMLS tiyo), tiyo asye san pwoblèm (SMLS tiyo)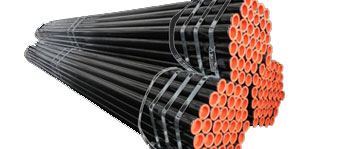
Nwa tiyo san pwoblèm, GI tiyo san pwoblèm, MS tiyo san pwoblèm, alyaj asye tiyo san pwoblèm
Gwosè:
Maksimòm dyamèt: 36" (914.4mm) minimòm dyamèt: 1/2" (21.3mm)
Maksimòm epesè: 60mm epesè minimòm: 2.11mm
SCH: SCH10,SCH20,STD,SCH40,SCH60,XS,SCH80,SCH100,SCH120,SCH160,XXS
Itilizasyon:
| Tiyo dlo frèt | Tiyo vapè / kondansasyon | Tiyo echanjeur chalè | Tiyo marin / lanmè | Dragaj tiyo | Endistriyèl tiyo |
| Lwil oliv ak gaz tiyo | Tiyo batay dife | Konstriksyon/estrikti tiyo | Tiyo irigasyon | Drenaj / tiyo dlo egou | Tib chodyè |
Kouch
| 3PE kouch | Kouch 3PP | Kouch FBE | Kouch epoksidik | Penti espesyal |
Estandanan tiyo asye kabòn san pwoblèm
| ASTM A53 Gr.B | Tiyo asye nwa ak cho -tranpe zenk-kouvwi soude ak san pwoblèm |
| ASTM A106 Gr.B | Asye kabòn san pwoblèm pou sèvis tanperati ki wo |
| ASTM SA179 | San pwoblèm frèt -desine ba-kabòn asye echanjeur chalè ak tib kondansateur |
| ASTM SA192 | Tib chofaj asye kabòn san pwoblèm pou presyon ki wo |
| ASTM SA210 | San pwoblèm Mwayen-chodyè kabòn ak tib sipèchofaj |
| ASTM A213 | Chodyè an asye-san alyaj, sipèchofaj, ak tib echanjeur chalè- |
| ASTM A333 GR.6 | san pwoblèm ak soude kabòn ak alyaj tiyo asye gen entansyon pou itilize nan tanperati ki ba. |
| ASTM A335 P9,P11,T22,T91 | Seamless feritik alyaj-tiyo asye pou sèvis tanperati wo- |
| ASTM A336 | Forgings asye alyaj pou presyon ak pati tanperati ki wo - |
| ASTM SA519 4140/4130 | Kabòn san pwoblèm pou tib mekanik |
| Espesifikasyon API 5CT J55/K55/N80/L80/P110/K55 | Tiyo asye san pwoblèm pou aman |
| Espesifikasyon API 5LPSL1/PSL2 Gr.b, X42/46/52/56/65/70 | Tiyo asye san pwoblèm pou tiyo liy |
| DIN 17175 | Tib asye san pwoblèm pou tanperati ki wo |
| DIN 2391 | Fwad trase tiyo previzyon san pwoblèm |
| DIN 1629 | Tib asye san alyaj sikilè san pwoblèm sijè a kondisyon espesyal |
Konpozan chimik ak pwopriyete mekanik
| Estanda | Klas | Konpozan chimik (%) | Pwopriyete mekanik | ||||||
| ASTM A53 | C | Si | Mn | P | S | Fòs rupture (Mpa) | Sede fòs (Mpa) | ||
| A | Mwens pase oswa egal a 0.25 | - | Mwens pase oswa egal a 0.95 | Mwens pase oswa egal a 0.05 | Mwens pase oswa egal a 0.06 | Pi gran pase oswa egal a 330 | Pi gran pase oswa egal a 205 | ||
| B | Mwens pase oswa egal a 0.30 | - | Mwens pase oswa egal a 1.2 | Mwens pase oswa egal a 0.05 | Mwens pase oswa egal a 0.06 | Pi gran pase oswa egal a 415 | Pi gran pase oswa egal a 240 | ||
| ASTM A106 | A | Mwens pase oswa egal a 0.30 | Pi gran pase oswa egal a 0.10 | 0.29-1.06 | Mwens pase oswa egal a 0.035 | Mwens pase oswa egal a 0.035 | Pi gran pase oswa egal a 415 | Pi gran pase oswa egal a 240 | |
| B | Mwens pase oswa egal a 0.35 | Pi gran pase oswa egal a 0.10 | 0.29-1.06 | Mwens pase oswa egal a 0.035 | Mwens pase oswa egal a 0.035 | Pi gran pase oswa egal a 485 | Pi gran pase oswa egal a 275 | ||
| ASTM SA179 | A179 | 0.06-0.18 | - | 0.27-0.63 | Mwens pase oswa egal a 0.035 | Mwens pase oswa egal a 0.035 | Pi gran pase oswa egal a 325 | Pi gran pase oswa egal a 180 | |
| ASTM SA192 | A192 | 0.06-0.18 | Mwens pase oswa egal a 0.25 | 0.27-0.63 | Mwens pase oswa egal a 0.035 | Mwens pase oswa egal a 0.035 | Pi gran pase oswa egal a 325 | Pi gran pase oswa egal a 180 | |
| API 5L PSL1 | A | 0.22 | - | 0.90 | 0.030 | 0.030 | Pi gran pase oswa egal a 331 | Pi gran pase oswa egal a 207 | |
| B | 0.28 | - | 1.20 | 0.030 | 0.030 | Pi gran pase oswa egal a 414 | Pi gran pase oswa egal a 241 | ||
| X42 | 0.28 | - | 1.30 | 0.030 | 0.030 | Pi gran pase oswa egal a 414 | Pi gran pase oswa egal a 290 | ||
| X46 | 0.28 | - | 1.40 | 0.030 | 0.030 | Pi gran pase oswa egal a 434 | Pi gran pase oswa egal a 317 | ||
| X52 | 0.28 | - | 1.40 | 0.030 | 0.030 | Pi gran pase oswa egal a 455 | Pi gran pase oswa egal a 359 | ||
| X56 | 0.28 | - | 1.40 | 0.030 | 0.030 | Pi gran pase oswa egal a 490 | Pi gran pase oswa egal a 386 | ||
| X60 | 0.28 | - | 1.40 | 0.030 | 0.030 | Pi gran pase oswa egal a 517 | Pi gran pase oswa egal a 448 | ||
| X65 | 0.28 | - | 1.40 | 0.030 | 0.030 | Pi gran pase oswa egal a 531 | Pi gran pase oswa egal a 448 | ||
| X70 | 0.28 | - | 1.40 | 0.030 | 0.030 | Pi gran pase oswa egal a 565 | Pi gran pase oswa egal a 483 | ||
| API 5L PSL2 | B | 0.24 | - | 1.20 | 0.025 | 0.015 | Pi gran pase oswa egal a 414 | Pi gran pase oswa egal a 241 | |
| X42 | 0.24 | - | 1.30 | 0.025 | 0.015 | Pi gran pase oswa egal a 414 | Pi gran pase oswa egal a 290 | ||
| X46 | 0.24 | - | 1.40 | 0.025 | 0.015 | Pi gran pase oswa egal a 434 | Pi gran pase oswa egal a 317 | ||
| X52 | 0.24 | - | 1.40 | 0.025 | 0.015 | Pi gran pase oswa egal a 455 | Pi gran pase oswa egal a 359 | ||
| X56 | 0.24 | - | 1.40 | 0.025 | 0.015 | Pi gran pase oswa egal a 490 | Pi gran pase oswa egal a 386 | ||
| X60 | 0.24 | - | 1.40 | 0.025 | 0.015 | Pi gran pase oswa egal a 517 | Pi gran pase oswa egal a 414 | ||
| X65 | 0.24 | - | 1.40 | 0.025 | 0.015 | Pi gran pase oswa egal a 531 | Pi gran pase oswa egal a 448 | ||
| X70 | 0.24 | - | 1.40 | 0.025 | 0.015 | Pi gran pase oswa egal a 565 | Pi gran pase oswa egal a 483 | ||
| X80 | 0.24 | - | 1.40 | 0.025 | 0.015 | Pi gran pase oswa egal a 621 | Pi gran pase oswa egal a 552 | ||
Klasifikasyon nan tiyo asye kabòn san pwoblèm
| Kalite | Aplikasyon |
| Objektif Estrikti | Estrikti jeneral ak mekanik |
| Sèvis likid | Petwòl, gaz ak lòt likid transport |
| Tib chodyè presyon ba ak mwayen | Vapè ak manifakti chodyè |
| Sèvis poto idwolik | Sipò idwolik |
| Oto Semi-arbr Boîtier | Oto sem-manman arbr |
| Liy tiyo | Lwil oliv ak gaz transmèt |
| Tib ak Aman | Lwil oliv ak gaz transmèt |
| Tiyo fè egzèsis | Byen perçage |
| Tiyo Foraj Jeyolojik | Perçage jewolojik |
| Tib founo, echanjeur chalè tib | Tib founo, echanjeur chalè |
Toleransnan tiyo asye kabòn san pwoblèm
| Kalite tiyo | Gwosè tiyo (mm) | Tolerans |
| Woule cho | OD<50 | ± 0.50mm |
| OD ki pi gran oswa egal a 50 | ±1% | |
| WT<4 | ±12.5% | |
| WT 4-20 | +15%, -12.5% | |
| WT>20 | ±12.5% | |
| Fwad trase | OD 6-10 | ± 0.20mm |
| OD 10-30 | ± 0.40mm | |
| OD 30-50 | ±0.45 | |
| OD>50 | ±1% | |
| WT mwens pase oswa egal a 1 | ± 0.15mm | |
| WT 1-3 | +15%, -10% | |
| WT >3 | +12.5%, -10% |
Pwodiksyon tiyo asye san pwoblèm:
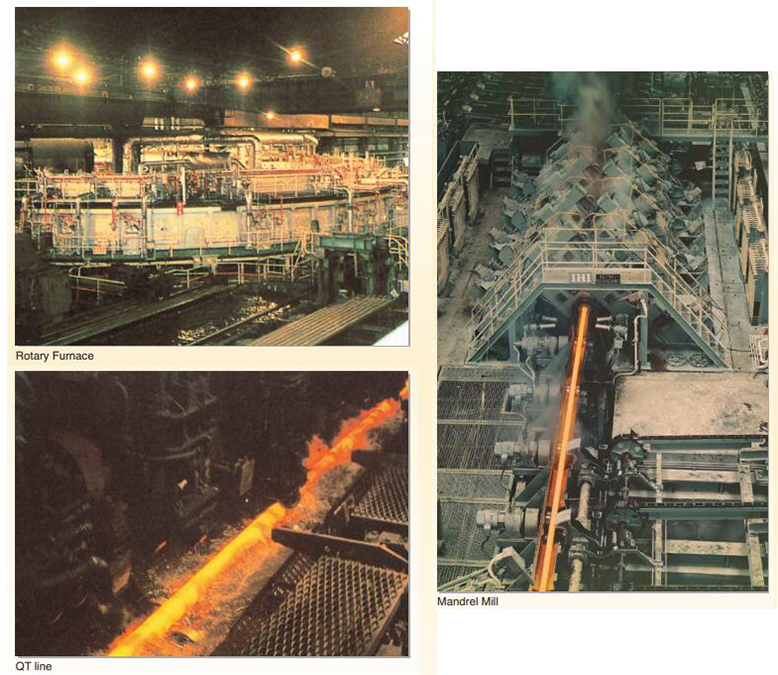
Pwosesis la kòmanse ak wonn asye solid, oswa billets, yo te koupe nan yon longè espesifye epi yo voye nan yon gwo founo rechofe gwo bout bwa ki mache, kote tanperati yo rive nan prèske 2,300 degre F. Apre yo fin soti nan gwo founo chofe a, wonn yo prechofe yo tounen yon koki tib nan moulen an piercing rotary kòm de biyè yo kwaze ant de billets yo {5} woule. woule nan yon gwo vitès. Koki yo san pwoblèm antre nan moulen mandrin, kote yo woule sou yon mandrin kenbe yo bay gwosè OD ki nesesè yo ak epesè miray la pou pwochen pwosesis la. Pwosesis la ak anpil atansyon kontwole lè l sèvi avèk yon sistèm mezi eta -modern-hot-mi. Lè sa a, kokiy yo rechofe pou fòme final la nan yon moulen diminye 24-stand stretch-, kote dyamèt deyò yo fòme selon espesifikasyon egzak kliyan yo. Yo verifye epesè miray yo ankò lè l sèvi avèk yon sistèm mezi miray cho-. Apre yo fin vire ak avanse sou kabann refwadisman gwo bout bwa ki mache a-, yo koupe tiyo yo pa pakèt epi yo transfere nan yon zòn depo nan-pwosesis, kote yo okipe pa trepye portik ki kontwole òdinatè.
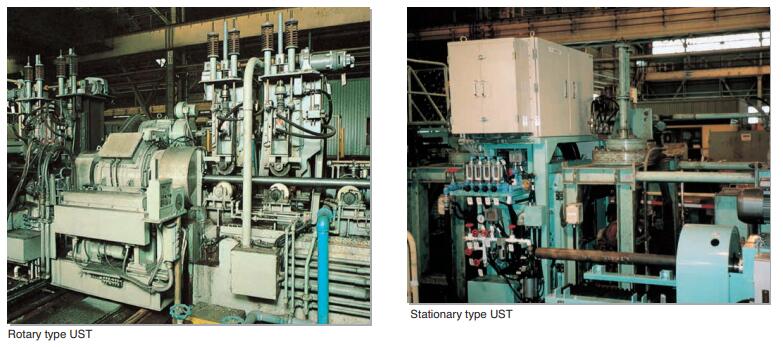
Enspeksyon ultrasons pou ti -dyamèt tiyo san pwoblèm
Enspeksyon ultrasons se an akò ak batman -metòd eko lè l sèvi avèk metòd gap dlo. Deteksyon koule fèt pa teknik gwo bout bwa ang nan dat koule longitudinal ak transverse sou sifas enteryè ak ekstèn nan tiyo, ak mezi epesè miray fèt pa teknik gwo bout bwa nòmal. Tiyo a, ki transmèt helically atravè aparèy tès la, enspekte.
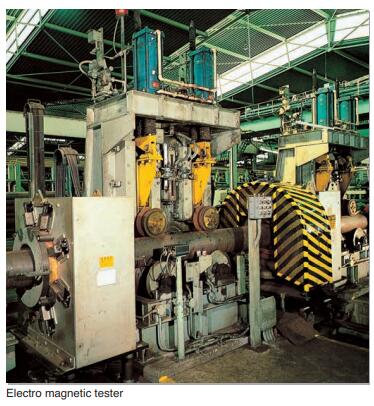
Enspeksyon elektwomayetik pou gwo -dyamèt tiyo san pwoblèm
Moulen ploge ekipe ak yon Amalog-Sonoscope, inite enspeksyon elektwomayetik apre tretman chalè. Amalog-Sistèm enspeksyon tiyo Sonoskop la detekte defo lè l sèvi avèk flit flux pa endiksyon elektwomayetik nan bobin rechèch la. Amalog sikui mayetik detekte domaj longitudinal nan tou de sifas andedan ak deyò. Sonoscope sikui mayetik detekte domaj sikonferans.
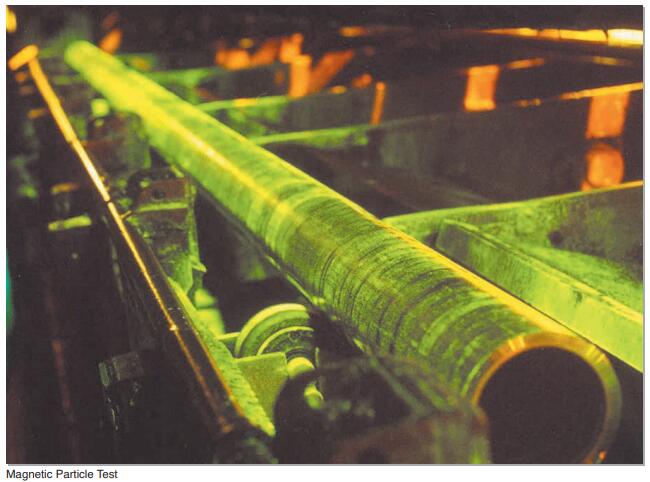
Enspeksyon patikil mayetik
Tib la magnetize epi li bay patikil mayetik (sitou fliyoresan patikil mayetik). Prezans defo kreye yon flux mayetik ki montre chanjman nan klere fliyoresan anba limyè nwa. Chanjman an detekte vizyèlman.
Kabòn tiyo asye san pwoblèm se yon kalite asye teren. Tiyo asye ak seksyon kwa-kre, yon gwo kantite tiyo yo itilize pou transpòte likid, tankou transpò lwil oliv, gaz natirèl, gaz, dlo ak kèk materyèl solid tankou tiyo. Steel ak asye wonn ak lòt asye solid konpare ak fòs la koube menm nan koube a menm, pi lejè pwa, se yon seksyon ekonomik nan asye, se lajman ki itilize nan envantè de pati estriktirèl ak pati mekanik, tankou tiyo perçage lwil oliv, ankadreman bisiklèt ak echafodaj konstriksyon asye. Itilizasyon kabòn san pwoblèm asye tiyo manifakti bag ka amelyore itilizasyon materyèl, senplifye pwosesis fabrikasyon an, sove materyèl ak tan pwosesis, tankou bag woule kote yo pote, jakèt, elatriye, ki te lajman itilize pou fabrike tiyo asye.


